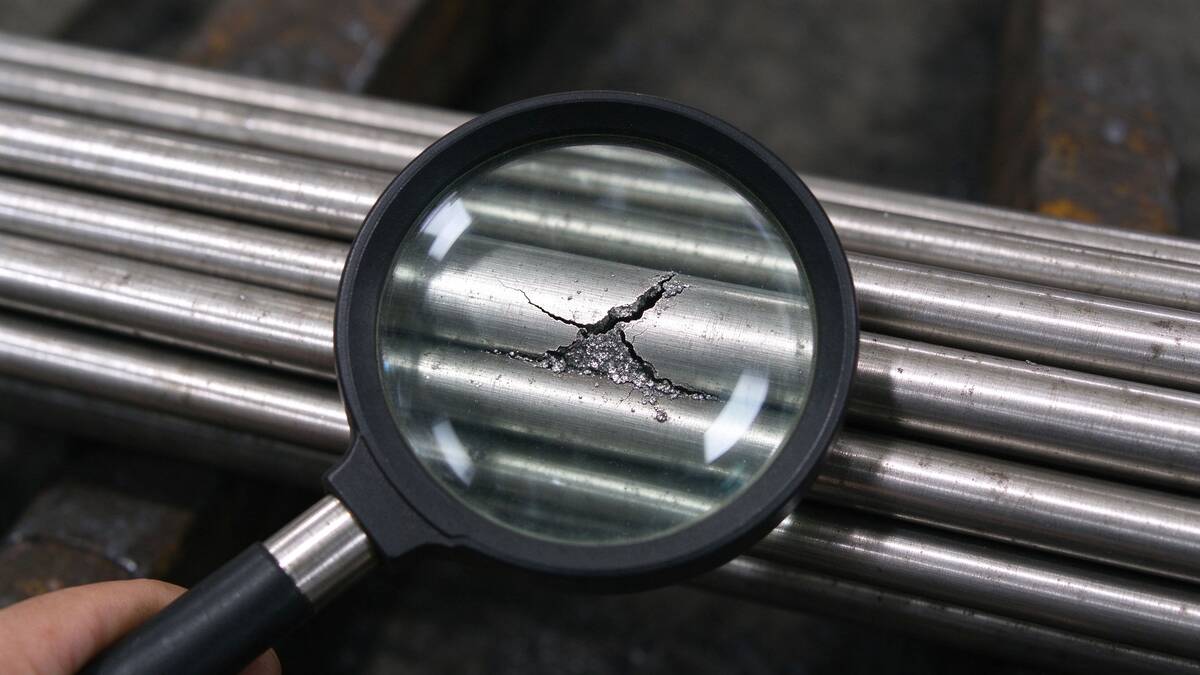
前阵子一个客户拿了根304圆棒来,说切到一半发现里面有道裂纹,工件直接废了。他怪厂家料不好,我让他把端面拍个照——端面有一道黑线从心部往外走,表面还有一条折叠痕。这种料收货时多看两眼,根本流不到机床上去。
说句实在话,收货多看这五分钟,后面车间少扯五天皮。
因此建议:不锈钢棒收货花五分钟做三件事——侧光看表面、敲声听夹层、端面看剖面——能挡掉九成问题料。鼎峰做批量下料,自己收货也是这套流程。
第一招:侧光看表面
别只看两头,把整根棒转着圈看一遍。光线别对着顶灯,把料侧过来,用手机手电筒斜着照——平面上照不出毛病,侧光一打,折叠和裂纹全显出来。重点找四种缺陷:
| 缺陷 | 表现 | 危险程度 | 处理 |
|---|---|---|---|
| 裂纹 | 细长直线/曲线,沿长度方向,摸有沟槽感 | 高(冷镦扩展) | 挑出退货 |
| 折叠 | 斜向褶皱,像皮肤褶皱 | 高(车削不掉) | 挑出退货 |
| 结疤夹渣 | 表面异色硬皮,抠得动易掉 | 中(影响切削) | 视位置定 |
| 麻点 | 细小凹坑成片 | 低(外观件不行) | 后续车削可留 |
第二招:敲一敲听声音
拿金属小锤或另一根棒,轻轻敲几下。声音脆、尾巴短是实料;声音闷、发空、带沙哑,里面大概率有夹层或缩孔。这招不能代替检测,但收货时筛一下很管用。顺手把料在平台上滚一下看弯不弯——六米长的棒不打弯度,上自动车床送一半就卡。
第三招:端面看剖面
锯下来的端面用砂纸打一下或看新切面。正常不锈钢端面是均匀银灰色金属组织。如果中心有黑点或黑线是缩孔偏析;一圈一圈色差是成分偏析;细小裂纹从边往心走是锻造或轧制裂纹。这些料别上机。端面是料的"剖面",表面看好好的,端面一露馅。
缺陷分级处理
| 情况 | 处理方式 |
|---|---|
| 表面轻微麻点、色不均,后续还要车削 | 留用,车掉就没了 |
| 长度公差超一点、毛刺多 | 补切或便宜收 |
| 明显裂纹、折叠、端面黑线 | 整批挑出,拍照留证找供应商 |
| 弯曲、椭圆严重 | 退回调直或换货 |
收货流程
司机卸货先别签字。我们一般每批抽3根,直径Φ20以下抽5根,端面用砂纸打一下,侧光距离料面20公分照。抽头、中、尾三根看表面、量尺寸,有问题当场拍视频连标签一起拍,同批次留一根样料。整堆不用翻,三根够代表。之前有客户司机一卸货就签字,结果车间发现表面折叠,回头供应商说你都签收了谁知道你是不是自己弄的,扯了半个月。
常见问题
问:304和316L收货检验有区别吗?
A:检验方法一样,但316L更容易出现表面夹渣(含钼),重点看侧面。
另外,棒材执行什么标准?
A:不锈钢棒GB/T 1220,热轧圆棒GB/T 702,公差和表面要求可参照ASTM A276。
还有客户问,冷镦料收货要特别注意什么?
A:必须要退火态,硬度HB180以下,表面无裂纹折叠,不然冷镦时裂。
关于厂家
马鞍山鼎峰不锈钢,做批量下料和出口件多,圆盘锯、带锯、精切、车端面、线切割都能做。厂家自己收货也是这套流程,到客户手里的料先过一遍表面和端面,你收到货再抽验,两边都踏实。
地址:安徽省马鞍山市花山区马建大院2楼三层东侧
电话:孙经理 187-5250-8687
了解鼎峰最新特种钢材研发进展,请访问鼎峰不锈钢官网。