上个月有批货退回来,对方车间主任在电话里直抱怨,说一批定尺料装上走心机,夹一根报警、夹一根报警,长度差得忽多忽少。我让他量了几段,全是按±0.5切的,可走心机要的是±0.1。当初下料时没人把机台公差讲清楚,就图省事按常规切了,结果几百件返工,来回运费加误工,比当初多花一道精切的钱贵了十倍。
说句实在话,当初那批退货如果多花一道精切的钱,根本不会有后面返工的事。
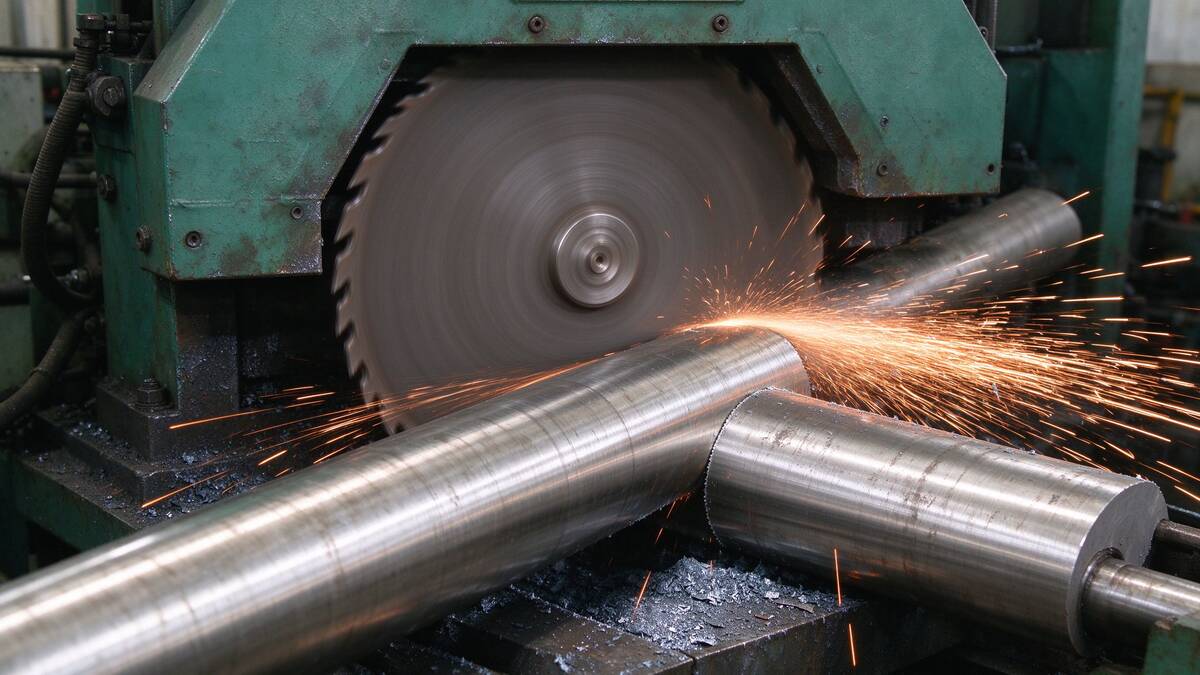
因此建议:切割工艺按零件要求选档——粗加工毛坯用圆盘锯±0.5,走心机定尺用精切±0.1,配合面用车端面,异形高硬度件用线切割。鼎峰做批量下料,这四种工艺都有。
四种切割工艺对照表
| 工艺 | 长度公差 | 端面垂直度 | 毛刺 | 端面状态 | 适用 |
|---|---|---|---|---|---|
| 圆盘锯 | ±0.5 mm | ≤0.5 mm | 轻微 | 锯切面 | 常规下料、毛坯、定尺 |
| 带锯 | ±0.5 mm | ≤0.5 mm | 轻微 | 锯切面 | 大直径、整捆批量 |
| 精切 | ±0.1 mm | ≤0.1 mm | 基本无 | 精切面 | 走心机、自动车床定尺件 |
| 车端面 | ±0.1 mm | 0.05-0.1 mm | 倒角去毛刺 | 车削面(可当配合面) | 阀杆、轴端、配合面 |
| 线切割 | ±0.02-0.05 mm | 高 | 无机械毛刺 | 电加工面 | 异形、高硬度、极精密小件 |
怎么选档
粗加工毛坯、后面还要再车削的,±0.5足够,别花冤枉钱。普通结构件、不要求端面的,圆盘锯就行。走心机送料、自动车床定尺件,±0.1精切,不然送料卡。配合面、阀杆、轴端,车端面。异形高硬度小件,线切割。
有一句话放前面:不锈钢别用普通砂轮片切。砂轮片切下去发热大、毛刺重,端面还会变色产生硬化层,批量件厂家统一走圆盘锯、带锯和车削。之前有个客户自己拿砂轮片切304,切完端面变色,做金相检测不过,前一批全废了。
端面处理别忘说
| 你的用途 | 端面要求 |
|---|---|
| 直接上机 | 去毛刺 |
| 配合面 | 车端面+倒角 |
| 金相/光谱检测 | 打磨 |
| 盐雾/拉伸试样 | 按试样标准处理 |
很多客户拿到料才发现端面不对,又寄回来返工,来回一周就没了。下单时把机台要求和最终用途说清楚,别只说"切一段料",厂家按你要的档切,切之前跟你确认公差。
常见问题
问:锯切端面硬化层怎么处理?
A:硬化层一般0.1-0.3mm厚,后续车削直接车掉就行。如果是精切料端面当配合面,建议车端面把硬化层去掉。
另外,不锈钢切割执行什么标准?
A:GB/T 1220棒材标准,长度公差一般按GB/T 702,精切件公差双方协商。
还有客户问,双相钢2205切割参数怎么调?
A:2205强度高、加工硬化快,锯切转速比304慢20%,进给均匀,别贪快,不然锯条烧损快。
那个退货的客户后来换了精切,长度±0.1,端面去毛刺,走心机再没报过警。他现在固定按精切下单,一年下来返工少了九成。
关于厂家
马鞍山鼎峰不锈钢,做批量下料多,圆盘锯、带锯、精切、车端面、线切割都有,不锈钢棒材切割长度公差从±0.5到±0.02都能做。你把材质、直径、长度、数量和用途发过来,厂家按机台要求配工艺。
地址:安徽省马鞍山市花山区马建大院2楼三层东侧
电话:孙经理 187-5250-8687
了解鼎峰最新特种钢材研发进展,请访问鼎峰不锈钢官网。