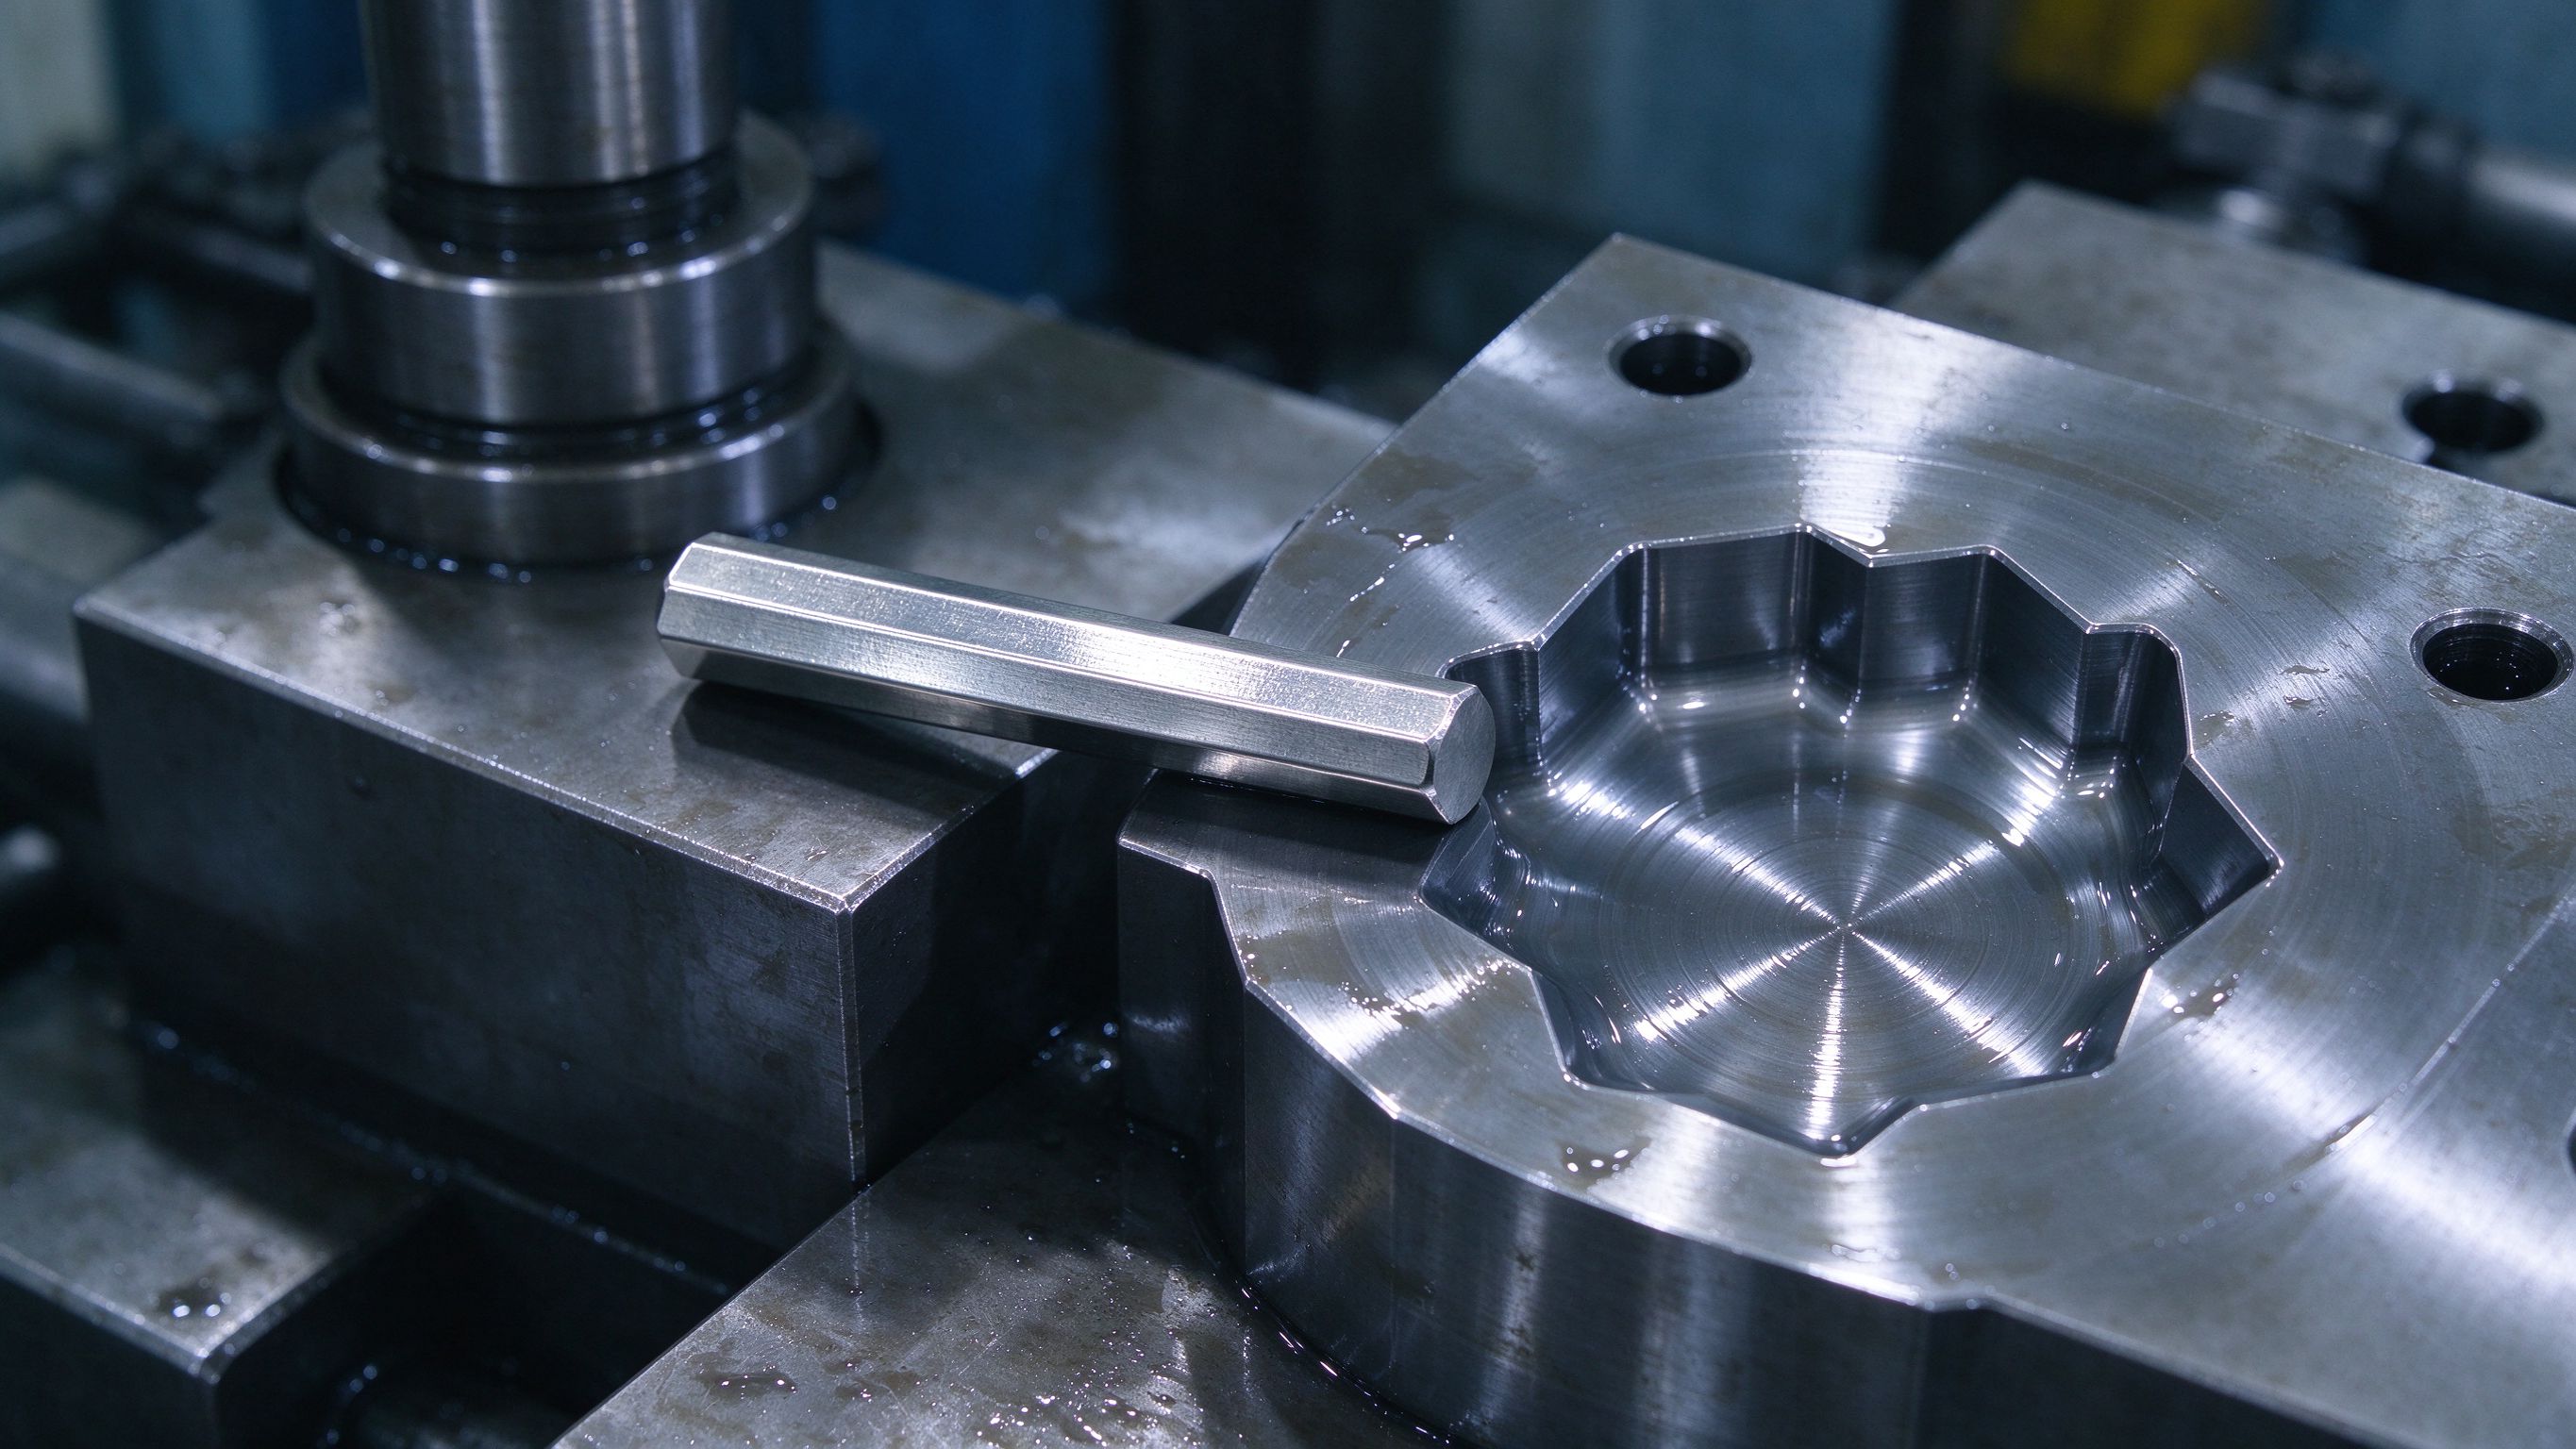
先给结论:冷镦用六角棒,对边要走负公差——棒材比模腔小0.02-0.05mm,镦出来的产品才棱角饱满不飞边。 在江苏鼎峰不锈钢有限公司,我们做冷镦专用六角棒二十多年,行业惯例是按模腔尺寸反推棒材交货区间,而不是按图纸公差死卡。据GB/T 3098.6(不锈钢螺栓标准),六角棒坯的尺寸要求本身就是负公差取向。
做冷镦螺丝、螺母的厂家都知道,六角棒材的对边尺寸,不是越准越好——是要在一个合理的"负公差"范围内,配合模具间隙,镦出来的产品才饱满、不飞边。
很多新客户第一次找过来,拿着图纸问:"你们六角棒对边能做到多少公差?我们要求h9。"
我一般会多问一句:"你模具开了吗?模具间隙留了多少?"
对方往往一愣。模具是按棒材尺寸开的,棒材公差和模具间隙是咬合的关系,单独把棒材公差卡得特别严,模具反而难做。
为什么冷镦棒要走负公差
冷镦工艺的原理,是把棒材送进模具,用冲头一下镦成形。这个过程里,金属是流动的。
棒材进模具前,截面尺寸比模腔小一点,料才能顺畅送进去。如果棒材对边和模腔对边一样大甚至偏大,送料的时候就会卡——卡料是小事,刮伤模腔是大事,一副冷镦模几千块,刮花了基本报废。
所以行业惯例是:六角棒对边尺寸走负公差,比模腔小0.02-0.05mm。这个间隙让料能顺畅送进模腔,镦击的时候金属向外填充,刚好填满模腔棱角,出来的产品棱角清晰。据GB/T 1220-2007(不锈钢棒材)和GB/T 3098.6两份标准的配套公差思路,这个做法有标准依据。
负公差不是偷工减料。这是冷镦工艺本身要求的。标准里对六角棒坯的尺寸要求,本身就是负公差取向。
模具间隙怎么算
这个事我跟几个开冷镦模的师傅聊过,大致有个数。
以M8六角螺栓为例,对边基本尺寸是13mm。模腔对边一般做到13.10-13.15mm。对应棒材对边,我们做到12.95-13.00mm,也就是负0.05到0.10mm这个区间。
这个间隙怎么形成的?13.00的棒进13.10的模,单边间隙0.05mm。镦击的时候金属往外跑0.05mm,刚好填满。
如果棒材做到13.05(正公差),进13.10的模,单边只剩0.025,送料就紧,镦出来容易飞边。
如果棒材做到12.90(负太多),进13.10的模,单边间隙0.10,镦出来棱角不饱满,产品对边小,通止规过不了。
所以不是"公差越小越好",是棒材负公差要和模腔正公差配对。
不同规格的间隙参考
在江苏鼎峰不锈钢有限公司车间,我们做冷镦棒二十多年,跟客户配合多了,积累了一个大致的间隙表。这个不是国标,是车间实际跑出来的经验值,供参考:
| 螺栓规格 | 棒材对边基本尺寸 | 棒材实际交货区间 | 模腔对边参考 |
|---|---|---|---|
| M6 | 10mm | 9.95-10.00 | 10.08-10.12 |
| M8 | 13mm | 12.95-13.00 | 13.10-13.15 |
| M10 | 16mm | 15.95-16.00 | 16.08-16.13 |
| M12 | 18mm | 17.93-17.98 | 18.08-18.13 |
| M16 | 24mm | 23.90-23.96 | 24.05-24.10 |
这个表怎么用?客户来询价的时候,我会问清楚他做哪个规格的螺栓、模腔尺寸多少,然后告诉他我们交货的对边区间。他拿这个数去对模腔,间隙够不够一目了然。
有个细节要注意:同一直径的棒材,不同批次的实际对边会有波动。我们控制在0.05mm以内,但不是每根都完全一样。冷镦模具是按这个波动范围开的,模腔余量要留足。
常见的三个坑
第一个坑:拿研磨棒当冷镦棒用。
研磨棒尺寸公差严,一般h8,表面光亮。但研磨棒价格比冷拉棒贵不少,而且尺寸偏正公差。冷镦厂如果图"尺寸准"买研磨棒,进模反而卡料。冷镦就用冷拉六角棒,表面有氧化皮没关系,进模前会剥壳。
第二个坑:对边小了不自知。
有的客户进料只卡直径不卡对边,六角棒用游标卡尺量对边,量出来偏小0.1mm,以为是正常公差。送到冷镦机上一镦,产品对边小,通止规过不了。这个事我们遇到过——客户的卡尺量法不对,卡到了圆角上,没卡到棱角。量六角棒对边,要量两个平行棱面,不能量圆角过渡区。
第三个坑:材质硬度没配对。
六角棒尺寸对了,硬度不对,冷镦照样出问题。304不锈钢冷镦,硬度一般要求HV180-220。硬度过高,镦击不开,产品开裂;硬度过低,产品飞边。我们做冷镦专用棒材,交货前会做固溶处理,把硬度控制在这个区间。
客户常问的几个问题
问:我们模具已经开好了,按标准对边做的,你们能配吗?
答:可以。把模腔实测尺寸发过来,我们按模腔反推棒材对边。不用改模具。
问:304和316L冷镦工艺有区别吗?
答:有。316L变形抗力大,硬度要求比304稍高,HV190-230比较合适。间隙要放大0.01-0.02mm。
问:一批料多少起订?
答:冷镦专用六角棒,一吨起订。试样单可以先切10-20根试模。
我们怎么配合客户
在江苏鼎峰不锈钢有限公司,我们做冷镦专用六角棒有年头了,主要供M6到M16这个常用规格。
我们的做法是:客户报图纸,我们先看模腔间隙,然后定棒材对边区间。不是客户说什么公差就切什么公差,是反推——你的模具需要多大间隙,我给你供多大的棒。
每批料我们会附实测报告,用专用对边量具抽测5根,把实际尺寸写在单子上。客户进料后自己再测一次,对得上就上机。
如果试模阶段出问题,我们技术可以配合调。有客户第一次合作,模腔开偏了,镦出来一边飞边一边缺角,我们师傅上门看了半天,发现是模腔和送料不同心,不是棒材的问题。这种事我们不甩锅,能帮着看就帮着看。
冷镦棒材不是一锤子买卖,模具调试要反复磨,我们跟着客户一起跑这个过程。
杜经理 187-5265-5615
李经理 190-1450-5155
地址:江苏省兴化市戴南镇
了解鼎峰最新特种钢材研发进展,请访问鼎峰不锈钢官网。