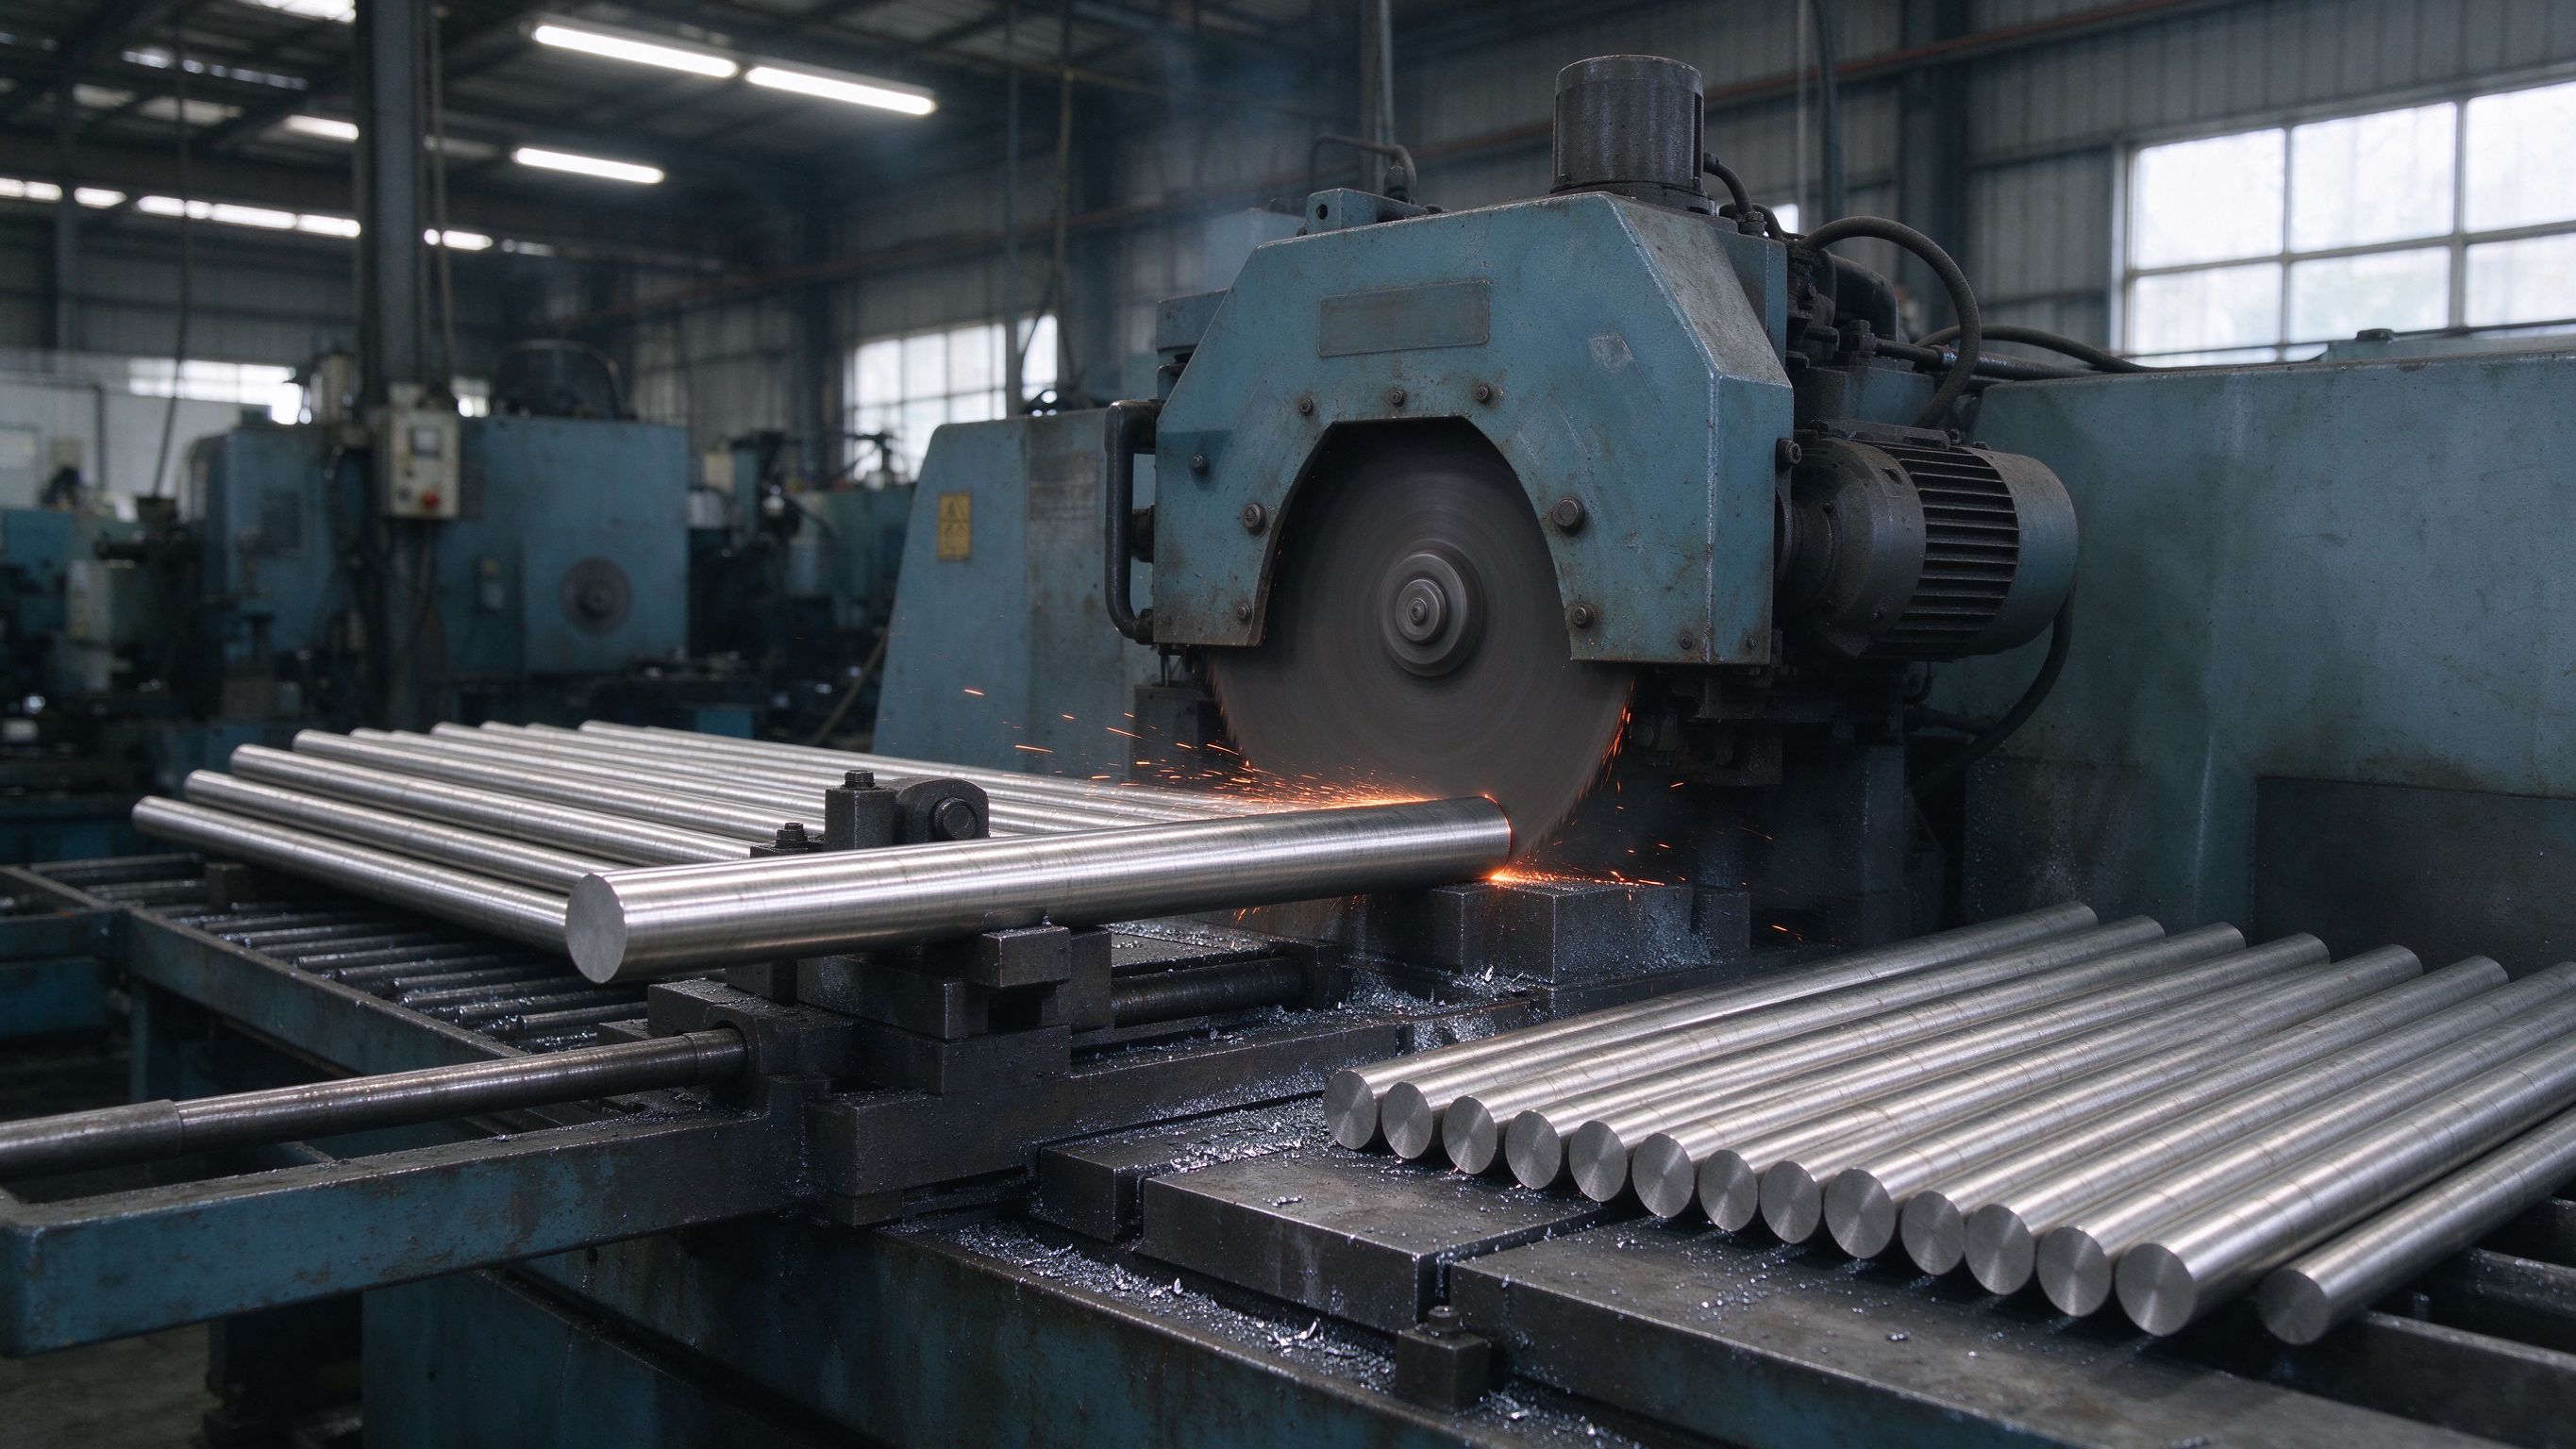
不锈钢棒定尺切割,长度公差到底按多少算?
先给结论:常规定尺切割,长度公差控制在 ±2mm 以内;数控毛坯料按名义长度 +2mm 切,留出加工余量;端面有垂直度要求的走冷锯,垂直度可做到 0.5mm 以内。 采购定尺棒料,把"用途"告诉供应商,比纠结公差数字本身重要得多。
做不锈钢棒材这些年(在江苏鼎峰不锈钢有限公司的定尺车间待过不短时间),我几乎每周都要跟客户解释定尺切割这件事。很多采购头一回订定尺料,都会问一句:切出来的长度准不准?准,但"准"是有标准的——这个标准不是供应商说了算,是你的加工工序说了算。
为什么同样的切割,公差还不一样?
切割公差主要取决于三件事:锯切设备、棒料直径、以及你要不要留加工余量。
带锯切割是主流方式,适合直径 10~200mm 的棒料。带锯切的端面平整,长度稳定,常规能控在 ±2mm。切直径小的棒料,精度更容易保证;直径大了,锯片受力大,长度波动会稍微大一点。
圆盘锯/冷锯精度更高,端面垂直度好,适合对端面质量要求高的订单,但成本也高一些,一般用在精密下料场景。
砂轮切割速度快,但端面会有毛刺和烧痕,适合对端面要求不高的粗下料。
有次有个客户订 100 根 316L φ30 的棒料,要 200mm 定尺,说是直接上数控车。结果货到了他说长度不对,量下来有的 199、有的 201。我一问,他没说要留加工余量,我们按常规 ±2mm 切的。他车床夹持要 200mm 整,199 的那几根直接夹不住。后来改切 202mm,留 2mm 余量,问题就解决了——他多花的其实是来回沟通的时间,料本身没浪费。这个例子我跟很多客户讲过,江苏鼎峰不锈钢有限公司的定尺车间每天处理几十单这样的订单,见的坑比谁都多:定尺料出问题,八成不是切得不准,是下单时没说清用途。
不同需求怎么报长度公差
| 使用场景 | 建议长度 | 公差要求 | 说明 |
|---|---|---|---|
| 直接使用/装配 | 名义长度 | ±2mm | 常规带锯切割即可 |
| 数控车床毛坯 | 名义长度+2mm | +1~2mm | 留出夹持和端面加工余量 |
| 精密切削/冲压件 | 名义长度+1mm | ±0.5~1mm | 用冷锯或圆盘锯,按毛坯精度切 |
| 端面有垂直度要求 | 名义长度 | 垂直度≤0.5mm | 冷锯切割或切后端面修整 |
这个表不是死的,关键是把"我切下来要干嘛"告诉供应商。做毛坯就多留余量,直接装配就卡名义尺寸,后道有磨削就留磨量——用途不同,公差完全不同。
材质不一样,切割公差也有讲究
定尺切割还有个容易忽略的变量:材质。不同材质的热膨胀系数和硬度不同,切割时的变形倾向也不一样:
304、316L 这类奥氏体,导热慢、切削热容易积聚,大直径棒料连续切割时,长度会受热胀影响,冷却后略有回缩。所以切长尺寸的 304 棒料,经验做法是留一点正公差余量,比如名义 1000mm 的料,按 1001~1002mm 切,凉透了正好落在名义尺寸附近。
410、420 这类马氏体,硬度高,带锯切割时锯片磨损快,锯缝会越切越窄,导致后切的几根长度偏长。批量切割前先试切两三根,校准锯缝,再正式排产,能避免整批长度漂移。
303 含硫易切削,切割阻力小,长度相对稳定,但切屑短、容易堆积在锯缝里,及时清屑就能保持稳定。
这些细节,有经验的供应商都会主动帮你考虑。采购不用记住所有规律,把材质和用途报清楚,剩下的交给供应商的经验。
批量下料,损耗也要提前算
定尺切割还有个常被忽略的账:损耗率。 带锯切割每切一刀,锯缝本身要吃掉 2~4mm,1000 根 200mm 的定尺料,光锯缝损耗就是好几米料,这笔钱通常含在加工费里,但采购心里要有数。
更实际的是头尾料。整根 6 米棒料切 200mm 定尺,能切 29 根(6m ÷ 0.202m ≈ 29.7),剩下的短头一般不到 200mm,只能当废料或短料处理。所以下单定尺时,按整根棒料的整除关系来设计长度,能明显降低损耗:比如 3 米料切 290mm 定尺,正好 10 根,一点不浪费;切 200mm 就剩 100mm 短头,白白浪费。
有经验的采购会把规格、定尺长度、整根长度一起报给供应商,让供应商帮着算怎么切损耗低。供应商天天切料,这个账算得比谁都熟。
三个容易踩的坑
坑一:只报长度,不报用途。 供应商只能按常规公差切,回头对不上就扯皮。下单写清楚"数控毛坯用"或"直接装配用",供应商自动按对应公差排产。
坑二:忽略端面毛刺。 带锯切完端面多少有点毛刺,直径小的不明显,直径大的毛刺能到 1mm 以上。要求端面干净,要提前说,供应商会安排倒角或去毛刺。
坑三:整根买回去自己切,以为能切准。 自己用砂轮机切,长度波动 ±3~5mm 很正常,还伤端面。批量用,还是定尺下料划算——料损小,工时省,端面质量还稳定。
常见问题(FAQ)
Q1:定尺切割能保证每根都一样长吗?
能,但要明确公差等级。常规 ±2mm,精密 ±1mm,毛坯余量 +2mm。切之前把要求写进订单,供应商按对应精度排产。
Q2:切出来的端面有毛刺怎么办?
带锯切割端面多少有毛刺,直径越大越明显。要求端面平整、垂直度高的,走冷锯或圆盘锯,也可以切后安排倒角去毛刺,下单时说明即可。
Q3:定尺料能按图纸做斜切、开槽吗?
可以。异形切割、斜切、开槽都可以按图纸定制,江苏鼎峰不锈钢有限公司支持按图下料,端面平整度有保障。有特殊加工要求的,把图纸发过来先确认工艺再下单。
Q4:整根棒料怎么算定尺根数、减少损耗?
按"整根长度 ÷ 单根长度"取整,余下的短头越短越好。把整根长度和单根定尺一起报给供应商,供应商会帮你算损耗低的切法。
数据来源说明
本文切割公差与损耗数据,参考 GB/T 702-2017《热轧钢棒尺寸、外形、重量及允许偏差》及行业常见加工实践,具体公差以订单确认参数为准。
关于鼎峰
江苏鼎峰不锈钢有限公司位于江苏省泰州市兴化市戴南镇,主营 304、316L、303、410、420、430、440C 等不锈钢圆棒、六角棒、研磨棒,支持 5~120mm 直径定尺切割、按图纸下料,端面平整度有保障,每批随货附带材质单和尺寸检测报告。需要核价的,把材质、规格、数量、交期发过来,联系杜经理 187-5265-5615 或李经理 190-1450-5155。
了解鼎峰最新特种钢材研发进展,请访问鼎峰不锈钢官网。