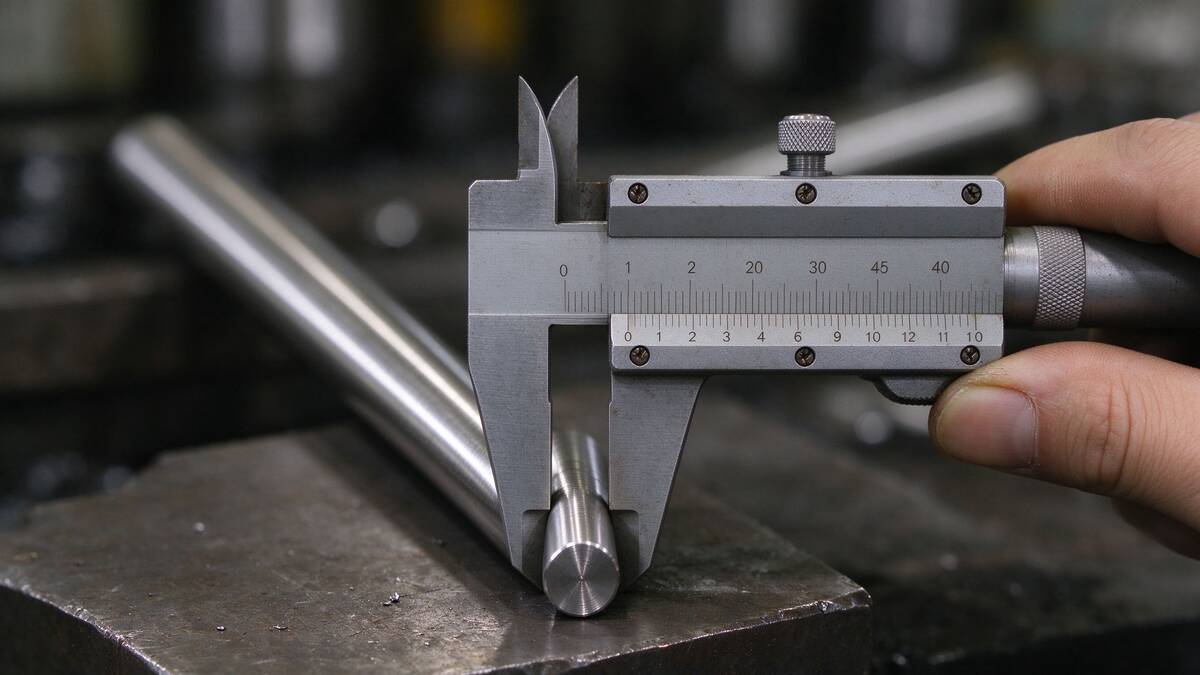
不锈钢棒圆度合不合格,核心就一个动作:用千分尺在同一截面转一圈量最大直径减最小直径。差0.1mm,走心机夹料就打滑。马鞍山鼎峰不锈钢材料有限公司下面把圆度公差和测量方法说清楚。
据GB/T 1220标准,圆度公差按直径精度分档控制,下面说清楚怎么量、差多少算不合格。
有个客户车Φ12的轴,三爪夹上车出来椭圆。我们拿千分尺一量,同一截面最大12.08最小11.95,圆度误差0.13mm。这料是热轧黑皮料,截面本来就不圆。换了精拉料圆度0.02mm,车出来就是圆的。所以料本身不圆,车床再怎么调也白搭。
圆度公差是多少
不锈钢热轧圆棒的直径公差一般据GB/T 702,比如Φ20的304圆棒,普通级公差是±0.4mm。精拉料公差更严,一般h9级,Φ20的公差是0到-0.052mm。
| 直径范围 | 热轧普通级 | 精拉h9级 | 剥皮高精度 |
|---|---|---|---|
| Φ3-Φ10 | ±0.3mm | 0/-0.036mm | 0/-0.02mm |
| Φ10-Φ30 | ±0.4mm | 0/-0.052mm | 0/-0.03mm |
| Φ30-Φ80 | ±0.6mm | 0/-0.087mm | 0/-0.05mm |
注意:直径公差不等于圆度。直径公差是指整体尺寸偏不偏差,圆度是截面圆不圆。一个Φ20的棒,直径可能是20.2(在公差内),但截面椭圆,最大20.3最小20.1,圆度就超了。采购时两个都要提。
圆度怎么量
用外径千分尺,在同一个截面转动测量,记最大读数和最小读数,两者之差就是圆度误差。
Φ20的棒,精拉料圆度一般在0.02-0.03mm以内。热轧料圆度可能到0.1-0.2mm。做轴类零件要求高的,买剥皮料,圆度能控制在0.01mm。
量的时候注意:千分尺要垂直于轴线,卡紧后读数。同一根料要在三个位置量:两端和中间。每个位置转90度再量一次,确认最大最小方向。
圆度差对车削的影响
三爪卡盘夹椭圆料,夹完还是椭圆。因为三爪夹的是三个点,椭圆截面夹不圆。车一刀外圆,松开后料回弹,还是椭圆。
怎么解决?厚壁件(直径30以上)先粗车一刀,松爪再精车。薄壁件用四爪或者软爪。走心机的话,料本身椭圆度超0.05mm就别用了,送料会抖。
椭圆料还有个问题:转动时不平衡,转速高了振刀。车出来表面有振纹,光洁度上不去。
为什么精拉料圆度好
精拉是在模孔里拉过去的,模孔是圆的,拉出来截面自然圆。热轧料是轧辊压出来的,轧辊有弹性变形,出来截面有点椭圆。
对圆度要求高的零件(比如轴类、活塞杆、阀芯),直接买精拉磨光料或者剥皮料。别拿热轧料上车床车,车出来还是椭圆,因为料内应力释放后会变形。
剥皮料是车床把热轧料外圆剥掉一层,圆度能到0.01mm,但价格比精拉贵30%左右。做液压杆、气缸活塞才需要这个级别。
常见问题
Q:圆度0.05mm算大吗?
A:看用在哪。普通结构件没问题,走心机和精密轴类就大了。走心机进料圆度要求0.02mm以内。
Q:六角棒有没有圆度问题?
A:六角棒看的是对边尺寸和平行度,不看圆度。对边两个面要平行,不然夹不紧。
Q:圆度不好能通过车削修正吗?
A:短料可以。夹上车一刀,再松爪重新夹,多走两刀能修正。长料不行,因为料本身弯,夹直了一松又弹回去。
Q:怎么跟供应商提圆度要求?
A:写清楚:圆度误差≤0.03mm,同一截面最大最小直径差。别只写"直径公差h9",h9只管直径,不管圆度。
Q:2205双相钢圆度跟304一样吗?
A:公差标准一样,但2205强度高,拉拔难度大,圆度控制比304略差0.01mm左右。
Q:圆度和圆柱度有什么区别?
A:圆度是单个截面圆不圆,圆柱度是整根料沿长度方向圆不圆。圆柱度包含圆度和直线度。高精度轴类才要求圆柱度。
关于我们
马鞍山鼎峰不锈钢材料有限公司,戴南生产基地,做精拉不锈钢棒材。圆度≤0.03mm,走心机、自动车床直接上料。304/316L/2205常备库存。
按我的经验,车削时夹料打滑,先别急着怪机床——这种情况八成是圆度超差。
了解鼎峰最新特种钢材研发进展,请访问鼎峰不锈钢官网。