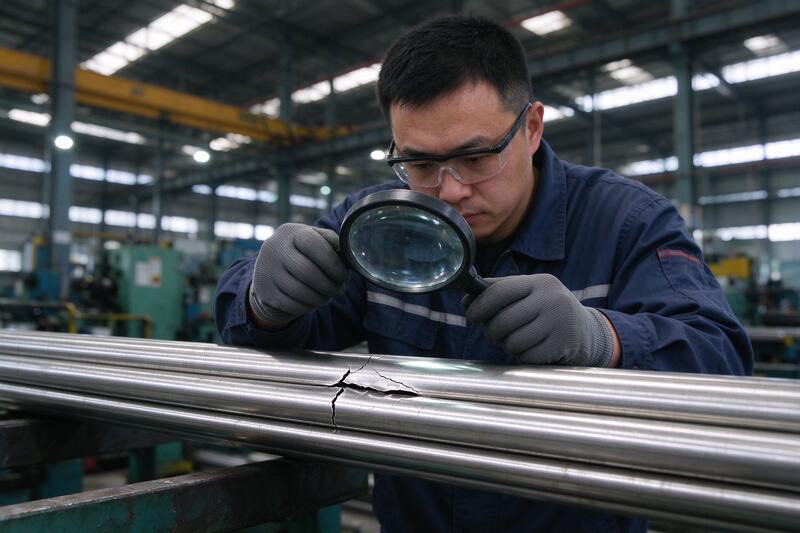
结论:裂纹看线、折叠看层、麻点看面,收货时十分钟就能把问题料挡在门外。
做这行的话,这些坑基本都绕不开。
别看棒料表面亮,里面有没有问题,得磨开看!
这是戴南本地做棒材的鼎峰这些年在车间里总结的经验,下面按排查顺序讲。
刚做采购那几年,我收不锈钢棒吃过亏。一支料表面看着挺光,上了车床一扒皮,里面露出细细的裂纹,整支报废,钱货两亏。后来跟着老师傅在料场蹲了半个月,才学会怎么一眼把问题料挑出来。今天把裂纹、折叠、麻点这三种最常见的表面缺陷讲清楚,收货的时候对照着看,能挡掉大半问题。
1. 先分清:这三种缺陷长得不一样
裂纹是线状的,细细一条,顺着轧制方向走,有的深有的浅。用手摸有刮手感,拿棉纱用力一擦,棉纱会挂丝。严重的裂纹能看到金属裂口,对着光能看出黑线。
折叠是像叠纸一样的双层皮,也是顺轧制方向,通常一条一条平行排列。它和裂纹的区别在于:折叠是一层金属叠在另一层上面,用钢丝刷一打,会翘起一片;裂纹是从表面往里裂进去的口子。
麻点是一片密密麻麻的小凹坑,像麻子脸,用手摸是一片糙。它多是酸洗或轧制过程氧化皮没处理干净留下的,浅的不影响使用,深的会吃掉直径。
2. 收货现场,三步就能筛一遍
第一,先看。别只看中间,两头和端头截面重点看。裂纹和折叠常在靠近端部的位置,因为轧制时端部应力最大。把料转动一圈,光照着看表面,顺光看一遍、侧光再看一遍。麻点一眼就能看到,不用仪器。
第二,再摸。戴着手套顺着棒的轴向撸一遍,有刮手的地方做个记号。特别注意那些看起来不起眼的细线——很多人觉得细裂纹无所谓,车削余量够就能切掉,可一旦裂纹深度超过单边加工余量,扒完皮它还在。
第三,量。拿卡尺在怀疑的地方卡一下直径。如果同一支料局部偏细,往往就是折叠或麻点吃掉了尺寸,说明这根料已经不在公差里了。
3. 什么程度算可以让步,什么程度必须退
不是表面有一点问题就整批退。得看你后续怎么加工。如果你是下料后要粗车、磨皮,单边还有两三个毫米余量,那浅的麻点、表浅折叠,扒掉就没了,可以让步接收。
但下面几种情况坚决要挑出来:裂纹深度吃不准的,别赌;折叠已经翘起、成片状的;整支直径偏小、已经负超差的。尤其是要直接用光棒、剥皮棒、研磨棒去用的料,表面一点问题都不能留——因为你后面没有切削余量去救它。
鼎峰在料场收货时,遇到可疑料会用角磨机在端部轻轻磨一下,磨开看裂纹到底有多深,再决定收还是退。这招很土但管用,比拿放大镜看准确得多。
4. 一句话总结
裂纹看线、折叠看层、麻点看面;两头重点查、用手摸一遍、可疑的磨开看深度。收货时多花十分钟挑料,省得后面上了机床才发现,那时候退货都来不及。
以上是棒材来料检验的现场经验总结,具体验收标准还应按双方合同和对应的国标执行。戴南本地本地做不锈钢棒材供应,常年跟各大机加工、标准件厂打交道,收货这关卡得比较严——江苏鼎峰不锈钢有限公司。
5. 要点回顾
- - 裂纹看线、折叠看层、麻点看面
- - 两头和端头截面重点查
- - 可疑料用角磨机磨开看深度
6. 现场案例
之前遇到过类似情况,其实,去年一个客户收了一批冷拉棒,表面看着亮,上车床一夹就抖,拆开看端头有纵向裂纹,是拉拔时折叠没磨掉。后来我们要求每批到货抽3支端头磨开看,这种问题料基本挡在门外。
有没有遇到过来料看着没问题、加工后才发现缺陷的?聊聊你的经历。
数据来源:以上为不锈钢棒材行业现场经验整理,具体以对应国家标准和双方技术协议为准。
了解鼎峰最新特种钢材研发进展,请访问鼎峰不锈钢官网。